一、为什么数控转台离不开变齿厚蜗轮蜗杆
做机床回转工作台、第四轴、精密分度盘的人,几乎都被同一个问题折磨过:新设备出厂时定位精度很漂亮,跑上半年一年,反向定位误差慢慢变大,打表一查,蜗轮副背隙超标了。
普通蜗轮蜗杆要解决这个问题很被动。装配时必须留间隙,否则热胀之后会咬死;磨损之后间隙只会越来越大。想调间隙,通常的做法是径向挪蜗杆,一动中心距就变,齿面接触斑点跟着跑偏,局部应力集中,磨损反而更快。调到最后,往往只能整套换掉。
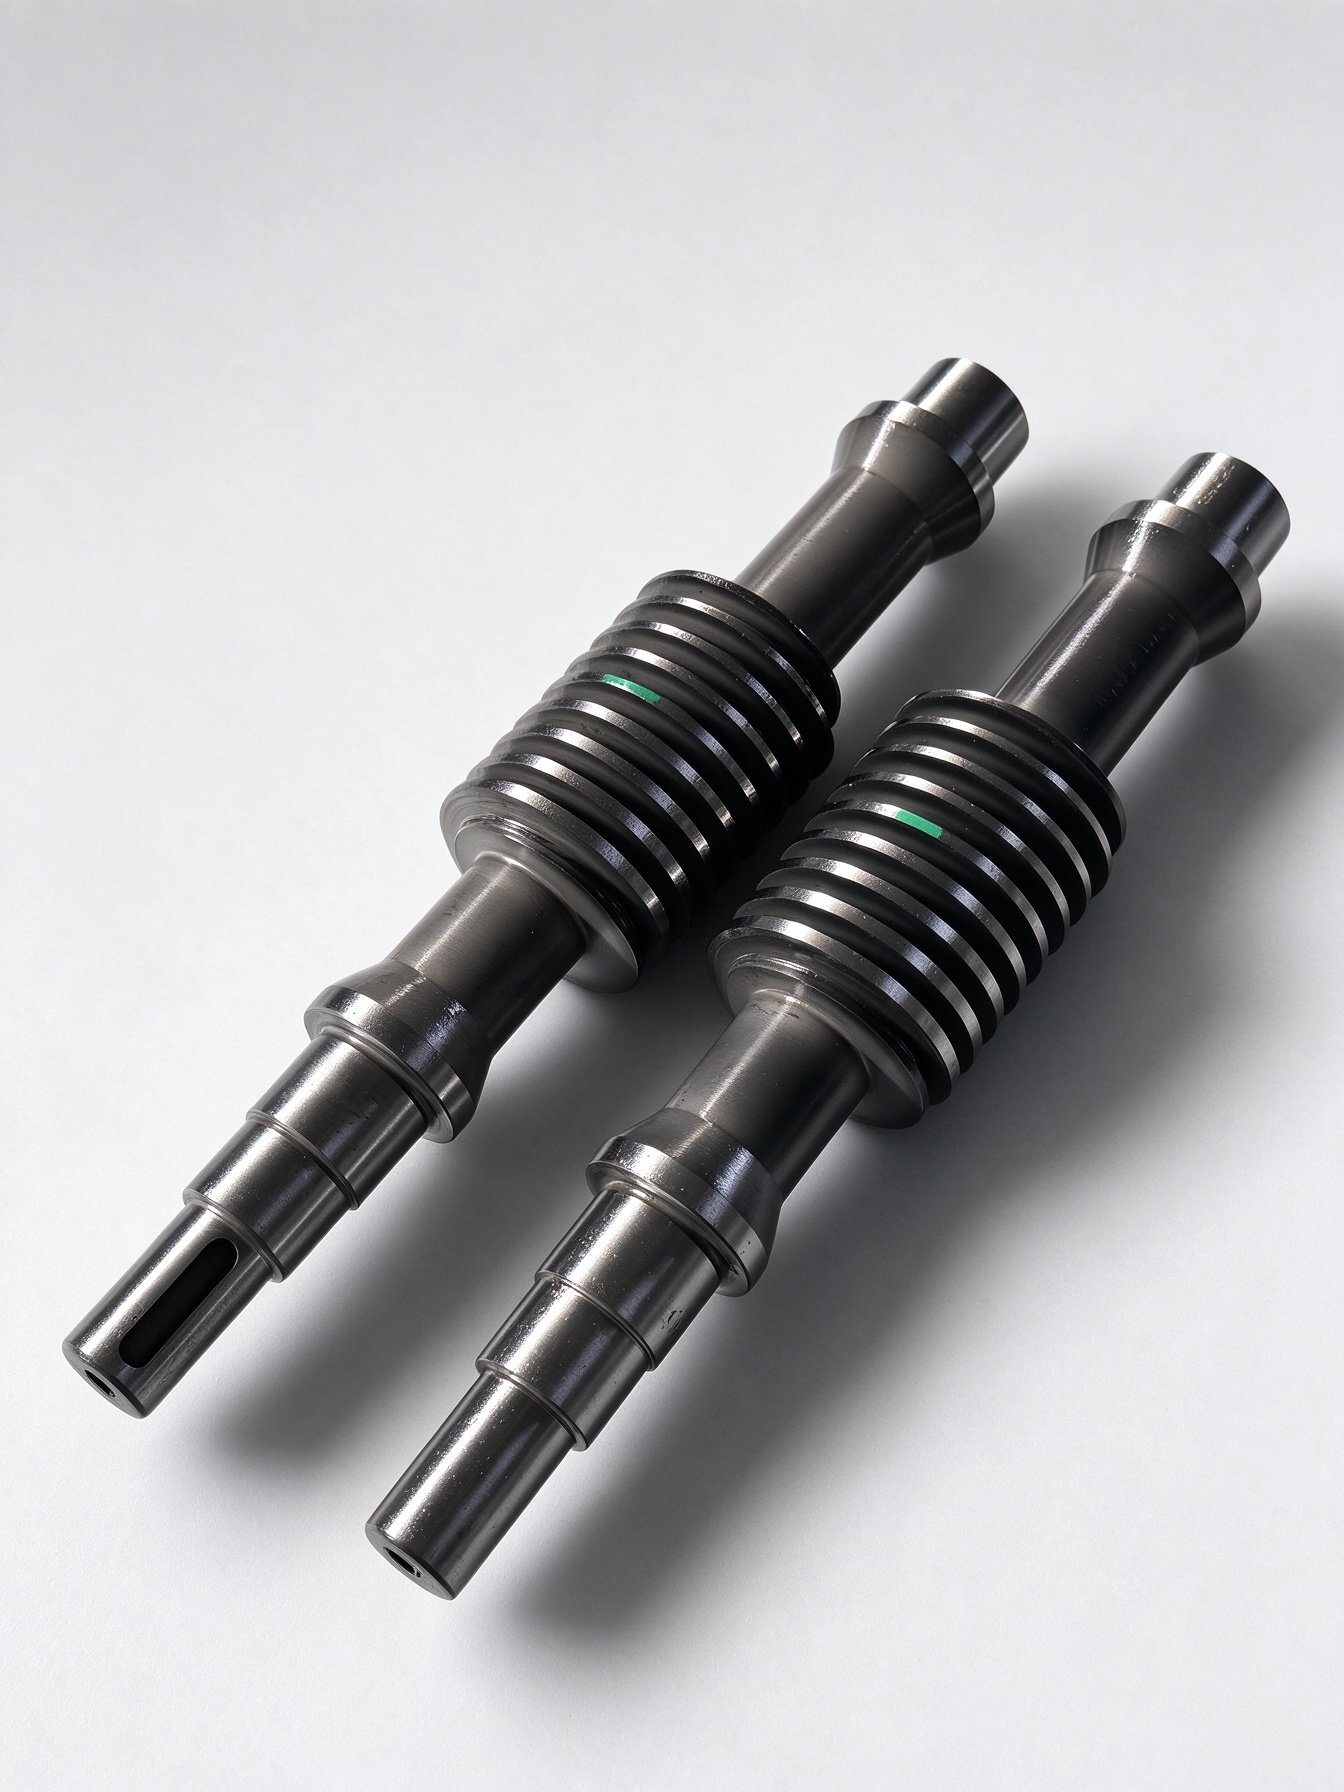
变齿厚蜗轮蜗杆(行业里也叫双导程蜗杆)就是冲着这个痛点来的。它不是普通蜗杆的 "高精度版",而是换了一套调隙逻辑:靠蜗杆轴向移动来改变啮合侧隙,全程不动中心距,齿面共轭啮合关系保持不变。 这也是它能在数控转台、伺服回转平台这类对背隙极其敏感的设备上站稳脚跟的根本原因。
二、变齿厚蜗杆到底 "变" 在哪里
普通圆柱蜗杆,左右两个螺旋齿面的导程是一样的,所以沿轴向看过去,每一圈的齿厚基本不变。
变齿厚蜗杆不一样。它的左侧齿面是一个导程,右侧齿面是另一个导程,两侧存在一个微小的导程差。同一侧齿距保持一致,啮合条件没有被破坏;但因为两侧导程不同,沿蜗杆轴向看,轮齿厚度从一端到另一端是连续渐变的 —— 一头厚、一头薄,"变齿厚" 由此得名。
这个设计带来一个很直接的结果:当蜗杆沿着自身轴线做微小轴向移动时,蜗轮齿和蜗杆齿啮合的位置,就从 "齿厚较薄的一段" 滑到了 "齿厚较厚的一段",或者反过来。啮合侧隙随之变化,而蜗杆和蜗轮的中心距、两轴交错角都没有动,齿面接触斑点依然落在设计啮合区内。
导程差是这套结构的灵魂参数。 它决定了蜗杆每轴向移动 0.01 mm,侧隙能变化多少。导程差偏大,稍微挪一点间隙变化就很明显,调试灵敏,但新手很容易调过紧,运转发热甚至抱死;导程差太小,后期磨损要补间隙时,蜗杆得移动很长距离,箱体就得做更长,结构不划算。正规厂家在设计时,会结合模数、头数、预期背隙范围、轴向安装空间一起核算,不是拍脑袋定一个固定值。
三、调隙:为什么轴向调隙比径向调隙更耐用
这是变齿厚方案和普通蜗杆偏心套调隙最本质的区别。
偏心套或者垫片径向调隙,原理简单:转动偏心套、增减垫片,缩小中心距,把齿面压紧。短期看背隙数据很漂亮,但代价是破坏了理论啮合位置 —— 接触斑点偏离共轭啮合带,挤在齿顶或者齿根一个很小的区域里,局部比压陡增,点蚀和磨损加速。更麻烦的是,每重新调一次,啮合状态就恶化一次,精度衰减是不可逆的。
变齿厚蜗杆走的是另一条路。调隙只动蜗杆轴向位置,中心距不变,蜗杆和蜗轮的相对位置关系始终是设计好的共轭啮合状态。磨损之后间隙变大,再把蜗杆往齿厚更大的方向微调一点,背隙就补回来了。整个过程齿面接触区稳定,磨损均匀可控。这也是为什么精密数控转台宁可承担更高的加工成本,也要选变齿厚结构。
实际工程中,合理的工作侧隙通常控制在 0.01~0.03 mm。 不要追求所谓的 "零间隙"。完全贴死运转,齿面之间形不成油膜,滑动摩擦发热急剧上升,热胀之后反而容易咬死。行业里成熟的做法,是根据负载、转速、温升预留微小工作侧隙,兼顾精度和寿命。
四、现场装配调试:几个老师傅才注意的细节
理论看懂了,到了车间还是容易踩坑。下面几条是装配调试时真正有用的经验。
1. 先找基准齿刻线
正规厂家出厂时,会在蜗杆上标记一圈 "基准齿"—— 也就是整根蜗杆上齿厚等于理论标准值的位置。装配时先把基准齿对准蜗轮中心,这是理论标准侧隙状态。后续所有微调,都以这个零点为参照,不要凭手感乱推。
2. 粗调 + 精调,分两步走
不要一步锁死。先粗调到接近目标背隙,手动盘动蜗杆整圈转几圈,感受有没有局部紧点、卡滞;再精调,反复盘车检查全周啮合松紧。同时观察接触斑点,合格的斑点应该均匀落在齿面中部,不偏齿顶、不偏齿根、不偏一端。
3. 斑点不对,先查箱体,别急着怪蜗杆
如果斑点偏入口、偏小或者单侧接触,大概率不是蜗杆本身的问题,而是箱体孔系的同轴度、蜗杆蜗轮两轴垂直度有偏差。箱体形位公差超差,再好的变齿厚蜗杆也调不出好的啮合斑点。
4. 锁紧防松要做到位
伺服频繁正反转的工况震动很大,调整螺母一旦松脱,蜗杆会缓慢轴向窜动,间隙悄悄变大,设备精度莫名漂移。这种故障现场非常常见。频繁换向的机构,建议搭配防松垫片或者止动螺丝,并把定期点检锁紧位置纳入保养表。
五、变齿厚蜗杆能不能自锁
经常被问到。答案是:可以,而且不冲突。
自锁性取决于蜗杆导程角是否小于当量摩擦角,和它是不是变齿厚结构本身没有关系。只要导程角足够小(通常单头蜗杆容易满足),就具备自锁能力。这也是数控第四轴喜欢用它的原因之一 —— 既要求低背隙分度,又希望断电后工作台不会因为工件重力自己转回去。
但要提醒一句:自锁不等于安全刹车。 重载、冲击工况下,不能只靠蜗杆自锁做安全锁止,必须额外配置抱闸或者刹车机构。
六、和其他消隙方案横向对比
选型的时候,变齿厚不是唯一选项,放在一起比一下更清楚:
- 偏心套径向调隙:成本最低,加工简单,但啮合状态随调隙恶化,适合换向频次低、精度要求一般的简易工装。
- 变齿厚(双导程)蜗杆:轴向调隙、中心距不变、磨损可补偿、调试成熟,是数控转台和第四轴的主流方案;缺点是磨齿加工难度高,成本高于普通蜗杆。
- 分体弹簧预紧蜗杆:两段蜗杆靠碟簧自动贴紧齿面两侧,能动态吸收间隙变化,免频繁人工调整;但持续预紧发热大,弹簧长期会疲劳衰减,适合震动大、不适合频繁开盖维护的场合。
- 双蜗杆消隙:两套蜗杆从两侧抱住蜗轮,刚性和精度上限最高,但箱体结构复杂、同步调试门槛高、成本最贵,多用于重型跟踪转台和大型精密测试设备。
简单总结:要均衡、好调试、长期可补偿,选变齿厚;要自动补偿、低维护,选弹簧预紧;要超高刚性重载,再上双蜗杆。
七、材料、润滑与寿命:别只看结构
结构选对了,零件本身和配套跟不上,精度照样保不住。
材质配对:精密消隙蜗轮副的经典组合是锡青铜蜗轮 + 渗氮淬火蜗杆。青铜嵌藏性和跑合性好,能容纳油里的微小硬质颗粒,保护蜗杆齿面;蜗杆表面硬化处理,保证耐磨。廉价青铜杂质高、硬度不均,齿面容易塑性流动和剥落,哪怕结构是合格的双导程,用不了多久背隙就会失控。
跑合工艺:合格的变齿厚蜗轮蜗杆,出厂前应该经过分级加载跑合,磨掉齿面微观凸起,形成稳定接触斑点,再复测背隙、标记基准。没有跑合的零件,装机初期微观峰谷快速磨损,背隙会在头几百小时内明显变大,用户很容易误判成 "质量不稳定"。
润滑:消隙副齿间隙很小,油膜建立条件比普通减速箱苛刻。要用专用蜗轮蜗杆油,极压添加剂和粘度要按转速负载选。油液氧化、混入金属磨屑之后,油膜破裂,齿面直接干磨,青铜会很快出现磨粒磨损。很多转台早期精度稳定,一次超期不换油之后精度断崖式下滑,根子就在这里。
热平衡:侧隙压得小,摩擦热散不出去,温升会改变箱体和轴系尺寸。不同材料线膨胀系数不一样,温升过高会带来附加应力和间隙漂移。优秀的转台设计会做热仿真,预留热补偿余量;简单堆一个消隙蜗杆上去,高速连续跑起来,轻则背隙漂移,重则齿面抱死。
八、我们是怎么做变齿厚蜗轮蜗杆的
德州鑫密机械(官网 dzxinmi.com)是山东德州本地的蜗轮蜗杆源头生产厂家,多年专注精密蜗轮副,主打变齿厚双导程消隙蜗轮蜗杆,同时承接普通圆柱蜗杆、平面二次包络蜗杆、偏心调隙款、弹簧预紧款和双蜗杆消隙结构,面向机床回转台、第四轴、检测设备、太阳能跟踪、精密旋转工装等行业做定制配套。
和普通加工厂最大的区别,是我们坚持成套配对跑合后再发货。零件精加工完,蜗杆和蜗轮不会散件直接打包,而是上工装分级加载跑合,形成均匀居中的接触斑点,再用专业设备复测背隙和齿圈跳动,在基准齿位置刻线、标注初始侧隙参数,成套出库。客户装配师傅对照基准刻线调试,能省掉大量反复摸索的时间。
模数、头数、旋向、导程差、自锁需求、非标中心距、特殊安装尺寸,都支持来图定制,也支持来样测绘、旧件复刻。小批量试样和长期大批量配套都接。前期选型阶段,技术工程师会先对接工况 —— 负载、换向频次、转速、目标背隙 —— 再核算导程差,不会直接套通用毛坯。
九、写在最后
变齿厚蜗轮蜗杆不是什么 "零间隙神器",它本质上是一种支持磨损补偿的可调侧隙蜗轮传动方案。它解决的核心问题,是频繁正反转分度机构里背隙随磨损持续变大的难题。
如果你的设备只是单向减速、没有反向定位要求、预算有限,普通蜗轮蜗杆性价比更高;只有当重复定位精度是硬指标、后期不想频繁拆机换件时,变齿厚方案才真正值得投入。传动方案没有万能款,贴合工况、选对结构、守住材料和润滑这几关,设备精度才能长期稳得住。
有图纸或者样品要评估方案,可以访问官网 dzxinmi.com,或者直接联系我们技术沟通。
