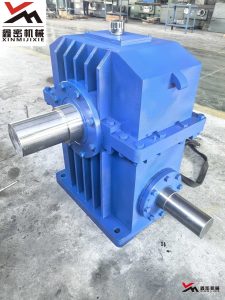
蜗轮蜗杆减速机的使用寿命与运行稳定性,很大程度取决于安装调试。很多早期故障——异响、漏油、异常磨损、振动大——往往不是产品质量问题,而是安装不对中、基础不牢、调试不到位导致。规范的安装与对中校准,可以明显降低早期故障率、延长使用寿命。本文整理安装调试规范,供现场运维人员参考。
一、安装前准备工作
- 检查核对:核对型号、规格、转向、接口尺寸是否与设计一致,检查外观有无运输磕碰、油封有无损坏。
- 基础准备:安装基础应平整牢固、具备足够刚性,避免运行时共振与位移;底座平面水平度误差≤0.1mm/m。
- 工具准备:准备百分表、塞尺、水平仪、扭矩扳手等校准工具。
- 润滑准备:按说明书加注对应牌号的蜗轮蜗杆专用油,油位至油标中线位置。
二、整机安装步骤
- 就位找平:将减速机放置在基础上,用水平仪校准箱体水平度,通过调整垫片保证机体水平。
- 紧固地脚:地脚螺栓均匀紧固,紧固后复测水平度。
- 连接输入轴:电机与输入轴建议采用弹性联轴器连接,避免用皮带、齿轮强行连接产生径向力损坏轴承。
- 连接输出轴:输出轴与工作机连接同样需保证同轴度,优先选用柔性联轴器。
- 附件安装:安装透气帽、油标、测温装置,保证透气孔通畅,避免箱内压力过高导致漏油。
三、核心工序:同轴度对中校准
同轴度偏差是导致异响、轴承损坏、油封漏油的主要原因,必须严格校准。
校准方法(双表法)
- 将百分表固定在主动轴端,表头顶在从动轴联轴器的外圆与端面上。
- 同时转动两轴一周,记录径向与端面的最大、最小读数差值。
- 通过增减垫片、调整左右位置,逐步缩小偏差。
精度要求
- 径向跳动偏差≤0.05mm
- 端面跳动偏差≤0.03mm/100mm 直径
- 高转速、高精度设备需进一步提高精度要求
注意事项
- 严禁用锤击方式强行装配轴孔配合,避免轴承受冲击损坏。
- 键连接配合间隙需符合标准,过紧导致装配应力、过松产生冲击磨损。
- 安装完成后手动盘车,确认运转顺畅、无卡滞、无异响后再通电试机。
四、空载与负载调试
- 空载试运转:通电后先空载运行 2 小时,检查有无异响、异常振动、渗漏油,轴承部位温升是否正常(温升≤40℃),地脚有无松动。
- 负载试运行:空载正常后从轻载到满载逐步加载,监测油温、噪音与振动。满载连续运行 2 小时后,油温稳定在 80℃ 以内、无异响无渗漏即为合格。
- 紧固复测:负载运行结束后停机复紧连接螺栓,复测同轴度。
五、常见安装故障与排查
- 异响振动大:优先检查同轴度、基础松动、联轴器不平衡,再检查润滑油。
- 轴端漏油:检查油封安装与磨损、透气帽是否堵塞、油位是否过高。
- 温升过快:检查油位、油品,同轴度偏差过大也会导致轴承发热。
FAQ
Q:安装必须做同轴度校准吗? A:必须。同轴度偏差超标会导致轴承、油封、齿面异常磨损,几个月就可能损坏,校准是延长寿命的关键工序。 Q:可以用皮带轮直接连接输入轴吗? A:不建议。皮带产生较大径向力,易损坏输入轴轴承;确需使用时需加装支撑轴承,且径向力不能超过允许值。 Q:安装后第一次多久换油? A:新机首次运行 300~500 小时需更换润滑油,磨合期产生的金属碎屑应及时排出,以保护齿面与轴承。 如现场遇到安装、调试、故障排查问题,可联系德州鑫密机械(电话 13953486612)获得技术支持。